 KOR
 ENG
조립 자동화 라인 기술 소개
2026.09.23
조립 자동화 라인 기술 소개 — 공정 구성·검사 방식·도입 체크포인트
1. 개요
조립 자동화 라인이란
조립 자동화 라인은 여러 부품을 하나의 제품으로 완성하는 설비입니다. 부품 공급부터 조립, 접합, 검사, 배출까지 한 흐름으로 처리합니다. 사람이 하던 반복 작업을 기계가 같은 조건으로 수행합니다.
조립 자동화의 효과
① 품질 편차 감소 — 매번 같은 조건으로 작업합니다.
② 불량 유출 방지 — 공정 안에서 검사해 불량을 바로 걸러냅니다.
③ 이력 관리 — 제품별 작업 데이터를 남깁니다.
품질은 검사 배치에서 결정
소형 기능 부품은 조립 불량이 곧 기능 불량입니다. 그래서 검사 공정을 어디에 두느냐가 중요합니다. 이 글은 PCV 밸브 같은 소형 기능 부품의 조립 라인을 예로 듭니다. PCV 밸브는 엔진 블로바이 가스의 흐름을 조절하는 밸브입니다.
2. 라인 구성
2-1. 공정 흐름
조립 라인은 보통 다섯 단계로 구성됩니다.
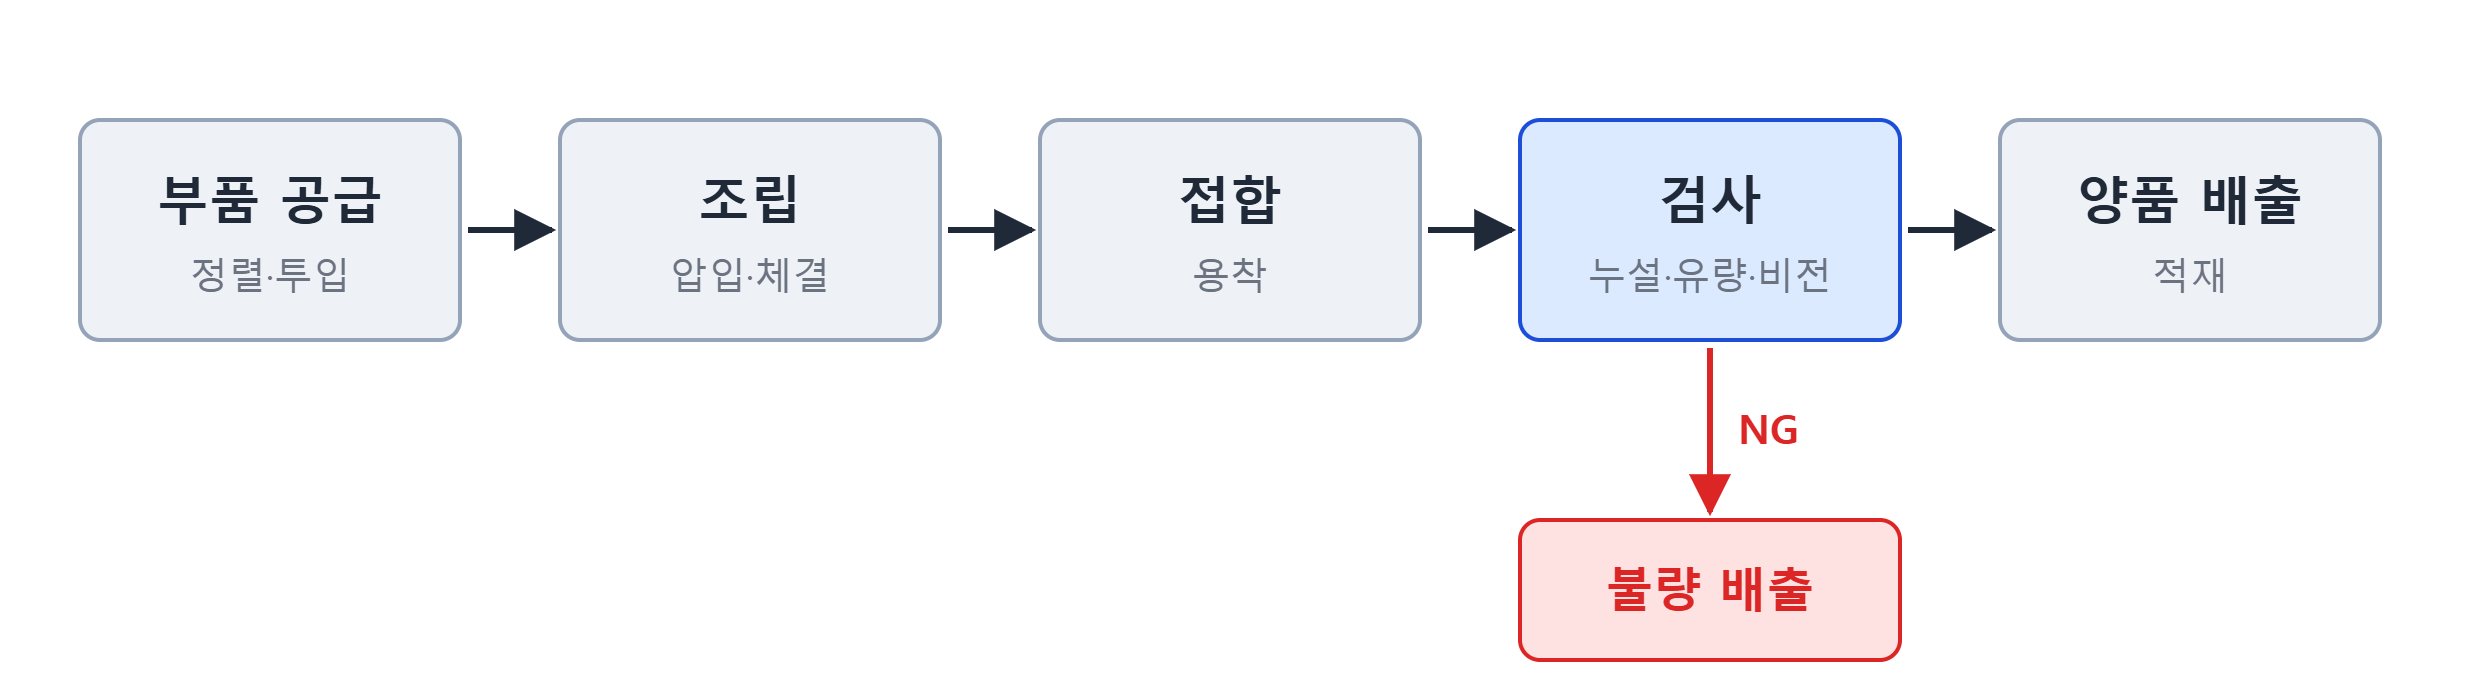
공급부는 부품을 정해진 방향으로 넣습니다. 조립부는 부품을 끼우거나 체결합니다. 접합부는 용착 등으로 부품을 고정합니다. 검사부는 합격과 불합격을 판정합니다. 불합격품은 별도로 배출합니다.
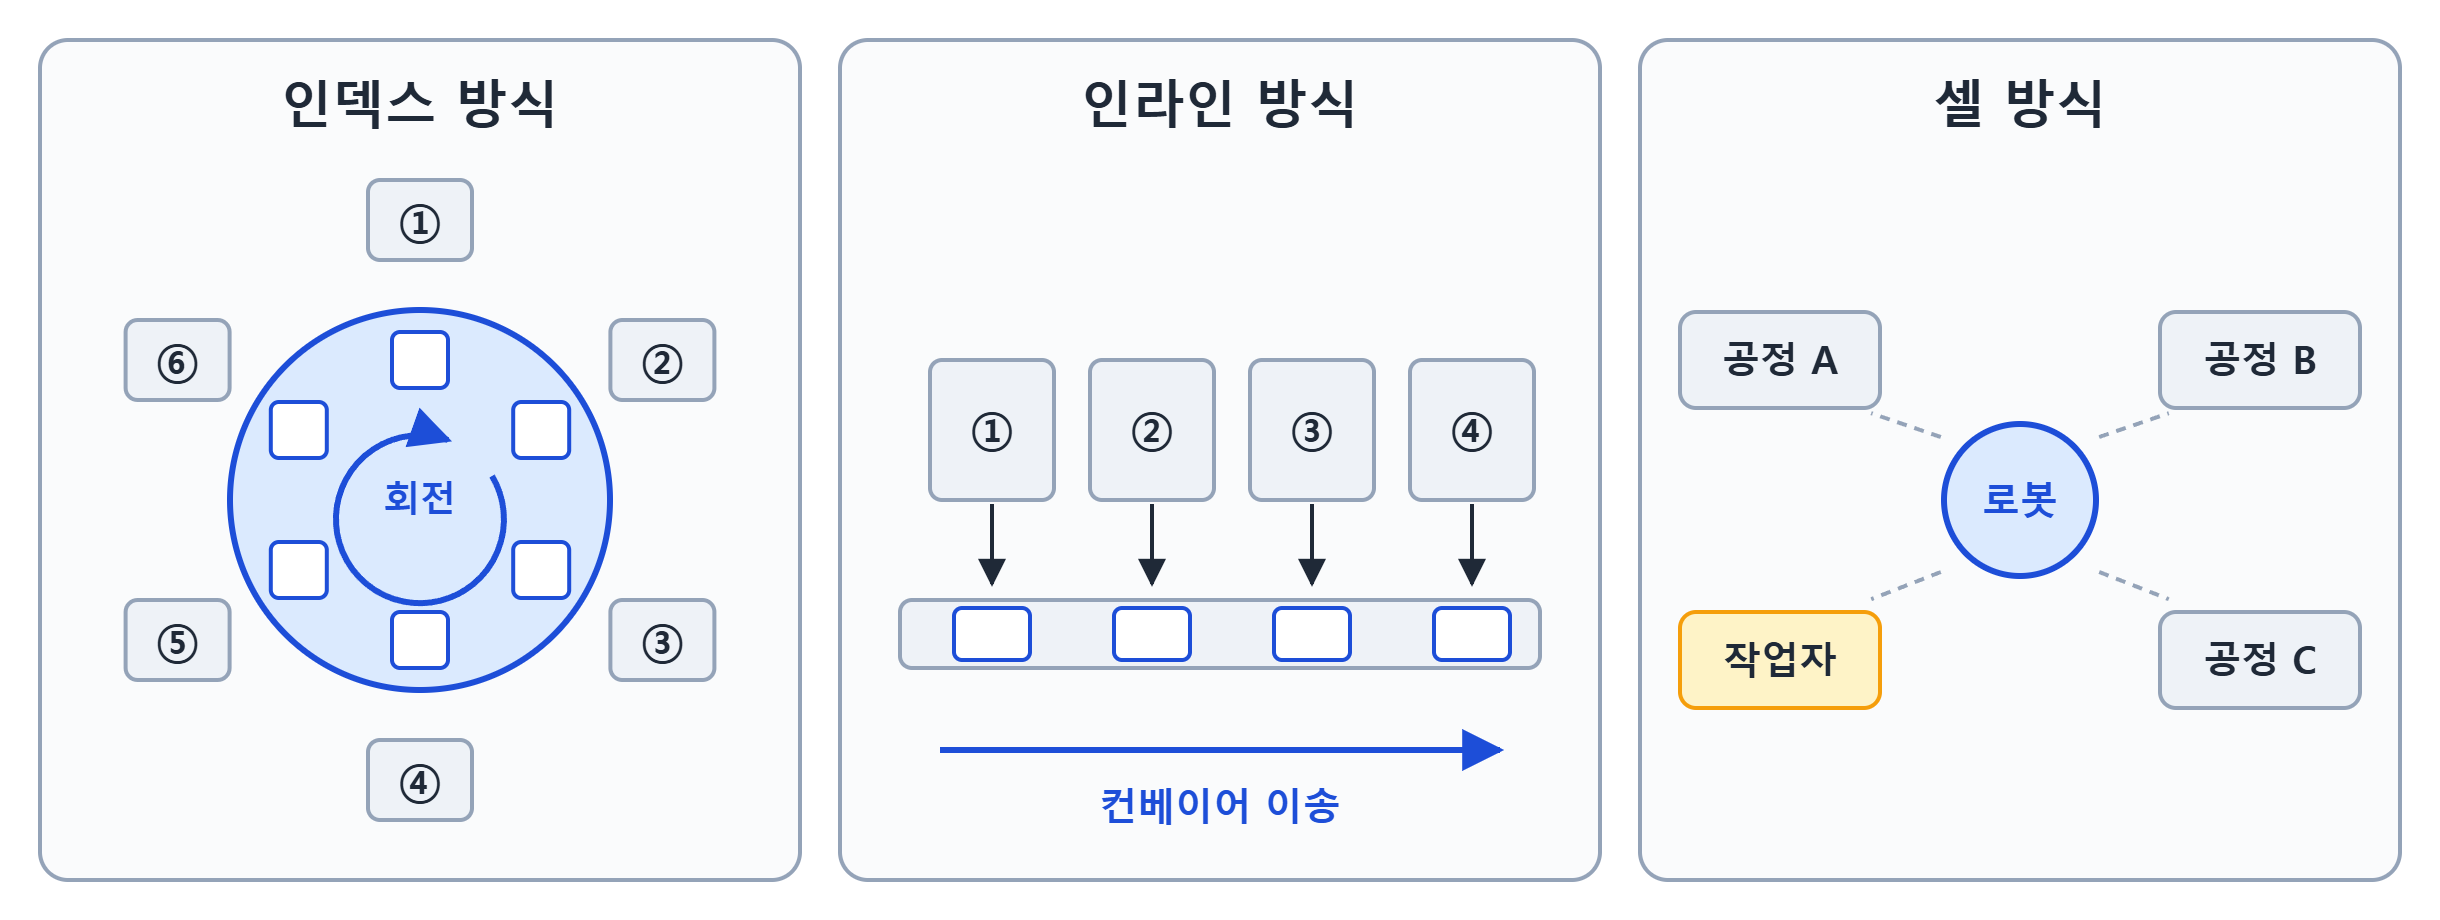
2-2. 인덱스 방식
- 원리 — 회전 테이블이 일정 각도씩 돌며 제품을 옮깁니다.
- 강점 — 설치 면적이 작고 구조가 단순합니다.
- 한계 — 공정 수가 테이블 칸 수로 제한됩니다.
- 적합 영역 — 소형 부품, 공정 수가 적은 제품
2-3. 인라인 방식
- 원리 — 컨베이어가 제품을 공정 순서대로 직선 이송합니다.
- 강점 — 공정 추가와 변경이 쉽습니다.
- 한계 — 설치 면적이 큽니다.
- 적합 영역 — 대량 생산, 공정이 많은 제품
2-4. 셀 방식
- 원리 — 한 공간에서 로봇이나 작업자가 여러 공정을 수행합니다.
- 강점 — 투자비가 낮고 품종 변경에 유연합니다.
- 한계 — 생산 속도가 낮습니다.
- 적합 영역 — 소량 다품종, 시험 생산
2-5. 라인 방식 비교
| 구분 | 인덱스 방식 | 인라인 방식 | 셀 방식 |
|---|---|---|---|
| 이송 수단 | 회전 테이블 | 컨베이어 | 로봇·작업자 |
| 설치 면적 | 작음 | 큼 | 작음 |
| 공정 확장 | 어려움 | 쉬움 | 보통 |
| 생산 속도 | 빠름 | 빠름 | 느림 |
| 적합 생산 | 소형 부품 양산 | 대량 생산 | 소량 다품종 |
2-6. 적용 사례
당사는 밸브 바디 커버 조립 라인을 인덱스 방식으로 제작했습니다. 공정은 다음과 같습니다.
① 에어 샤워와 집진으로 이물 제거
② 인서트 너트 삽입
③ 실·캡 조립
④ PCV 밸브 조립
⑤ 전동 공구 체결
⑥ 검사 후 컨베이어 배출
3. 조립·접합 공정
3-1. 기계적 조립
압입은 부품을 힘으로 억지 끼워 결합합니다. 베어링, 핀, 인서트 너트에 주로 씁니다. 체결은 전동 공구로 볼트나 나사를 조입니다. 두 공정 모두 하중과 거리를 감시하면 조립 불량을 잡을 수 있습니다.
3-2. 초음파 용착
- 원리 — 혼이 고주파로 진동해 접합면에 마찰열을 만듭니다.
- 강점 — 사이클이 짧고 자동화에 유리합니다.
- 한계 — 접합면이 크거나 복잡하면 어렵습니다.
- 적합 영역 — 소·중형 사출품
3-3. 스핀 용착
- 원리 — 한쪽 부품을 회전시켜 마찰열로 접합면을 녹입니다.
- 강점 — 원형 접합면의 기밀을 확보하기 쉽습니다.
- 한계 — 원형 접합면에만 적용할 수 있습니다.
- 적합 영역 — 원통형 필터, 밸브 하우징
3-4. 열판 용착
- 원리 — 가열판으로 양쪽 접합면을 녹인 뒤 압착합니다.
- 강점 — 3차원 형상과 대형 제품도 용착합니다. 수밀·기밀이 우수합니다.
- 한계 — 가열 시간이 필요해 사이클이 긴 편입니다.
- 적합 영역 — 대형 하우징, 탱크류
3-5. 용착 방식 비교
용착은 접합면을 녹여 붙이므로 별도 부자재가 필요 없습니다.
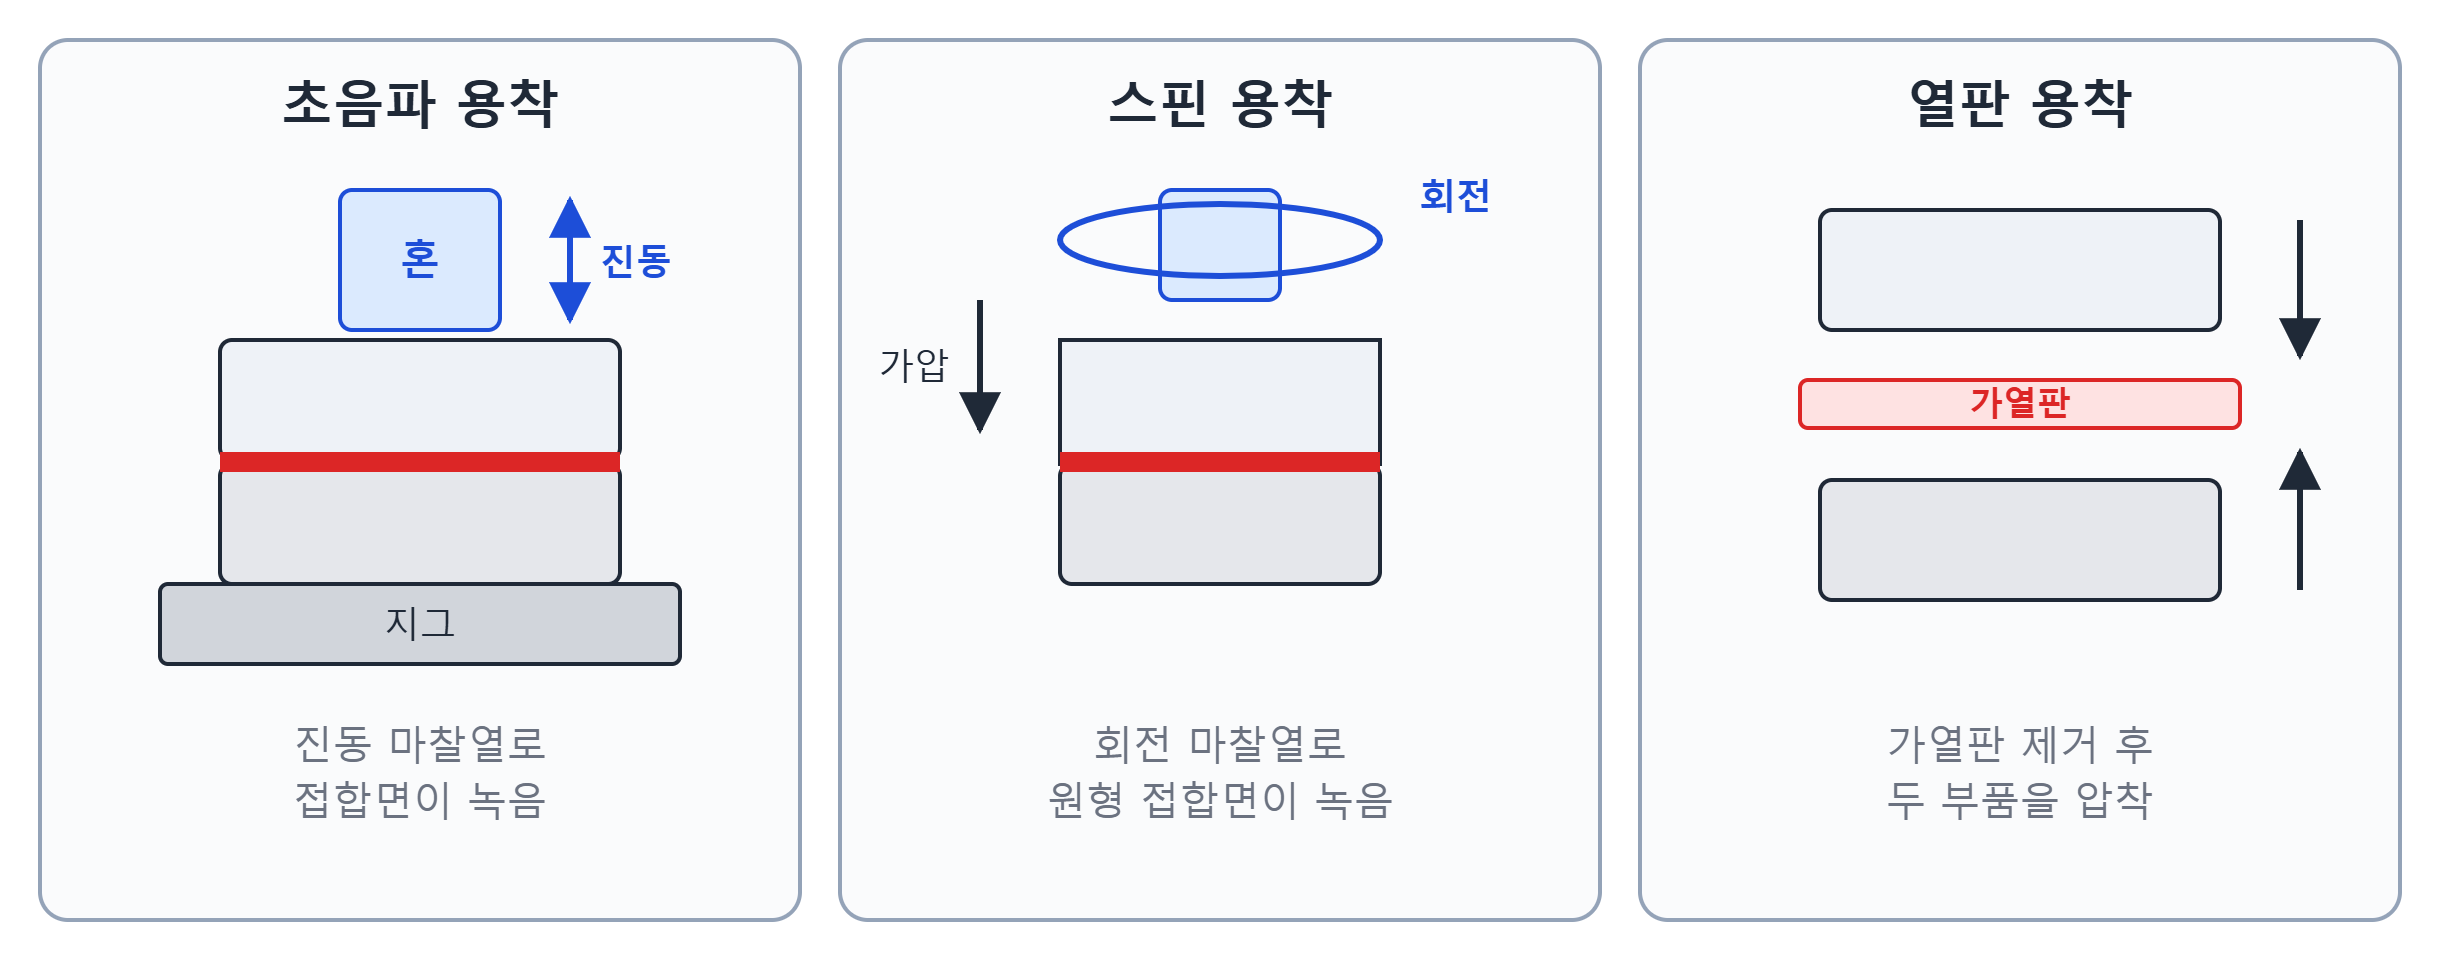
| 구분 | 초음파 용착 | 스핀 용착 | 열판 용착 |
|---|---|---|---|
| 열원 | 진동 마찰열 | 회전 마찰열 | 가열판 |
| 접합면 형상 | 평면·단순 형상 | 원형 | 평면·3차원 형상 |
| 제품 크기 | 소·중형 | 소·중형 원통형 | 중·대형 |
| 사이클 | 짧음 | 짧음 | 긴 편 |
밸브류는 접합 후 기밀이 중요합니다. 따라서 용착 뒤에는 누설 검사를 배치합니다.
4. 검사 공정
4-1. 누설의 원인
누설은 소재 결함이나 조립·접합 불량에서 생깁니다. 주요 원인은 다음과 같습니다.
① 균열, 구멍, 기공
② 불완전한 용착이나 접착
③ 부품 누락이나 잘못된 조립
④ 가스켓 불량
4-2. 수몰 검사
- 원리 — 제품에 압력을 넣고 물에 담가 기포를 눈으로 확인합니다.
- 강점 — 장비가 단순하고 누설 위치를 볼 수 있습니다.
- 한계 — 작업자 판단에 의존하고 건조 공정이 필요합니다.
적합 영역 — 소량 생산, 누설 위치 분석
4-3. 에어 리크 검사
- 원리 — 압력을 채운 뒤 주입구를 막고 압력 변화를 센서로 측정합니다.
- 강점 — 자동 판정이 가능해 라인에 넣기 쉽습니다.
- 한계 — 온도 변화에 영향을 받습니다.
- 적합 영역 — 밸브·필터 등 일반 기밀 부품
검사는 충진, 안정화, 측정, 배기 순서로 진행됩니다. 측정값이 상한과 하한 사이에 있으면 합격입니다.
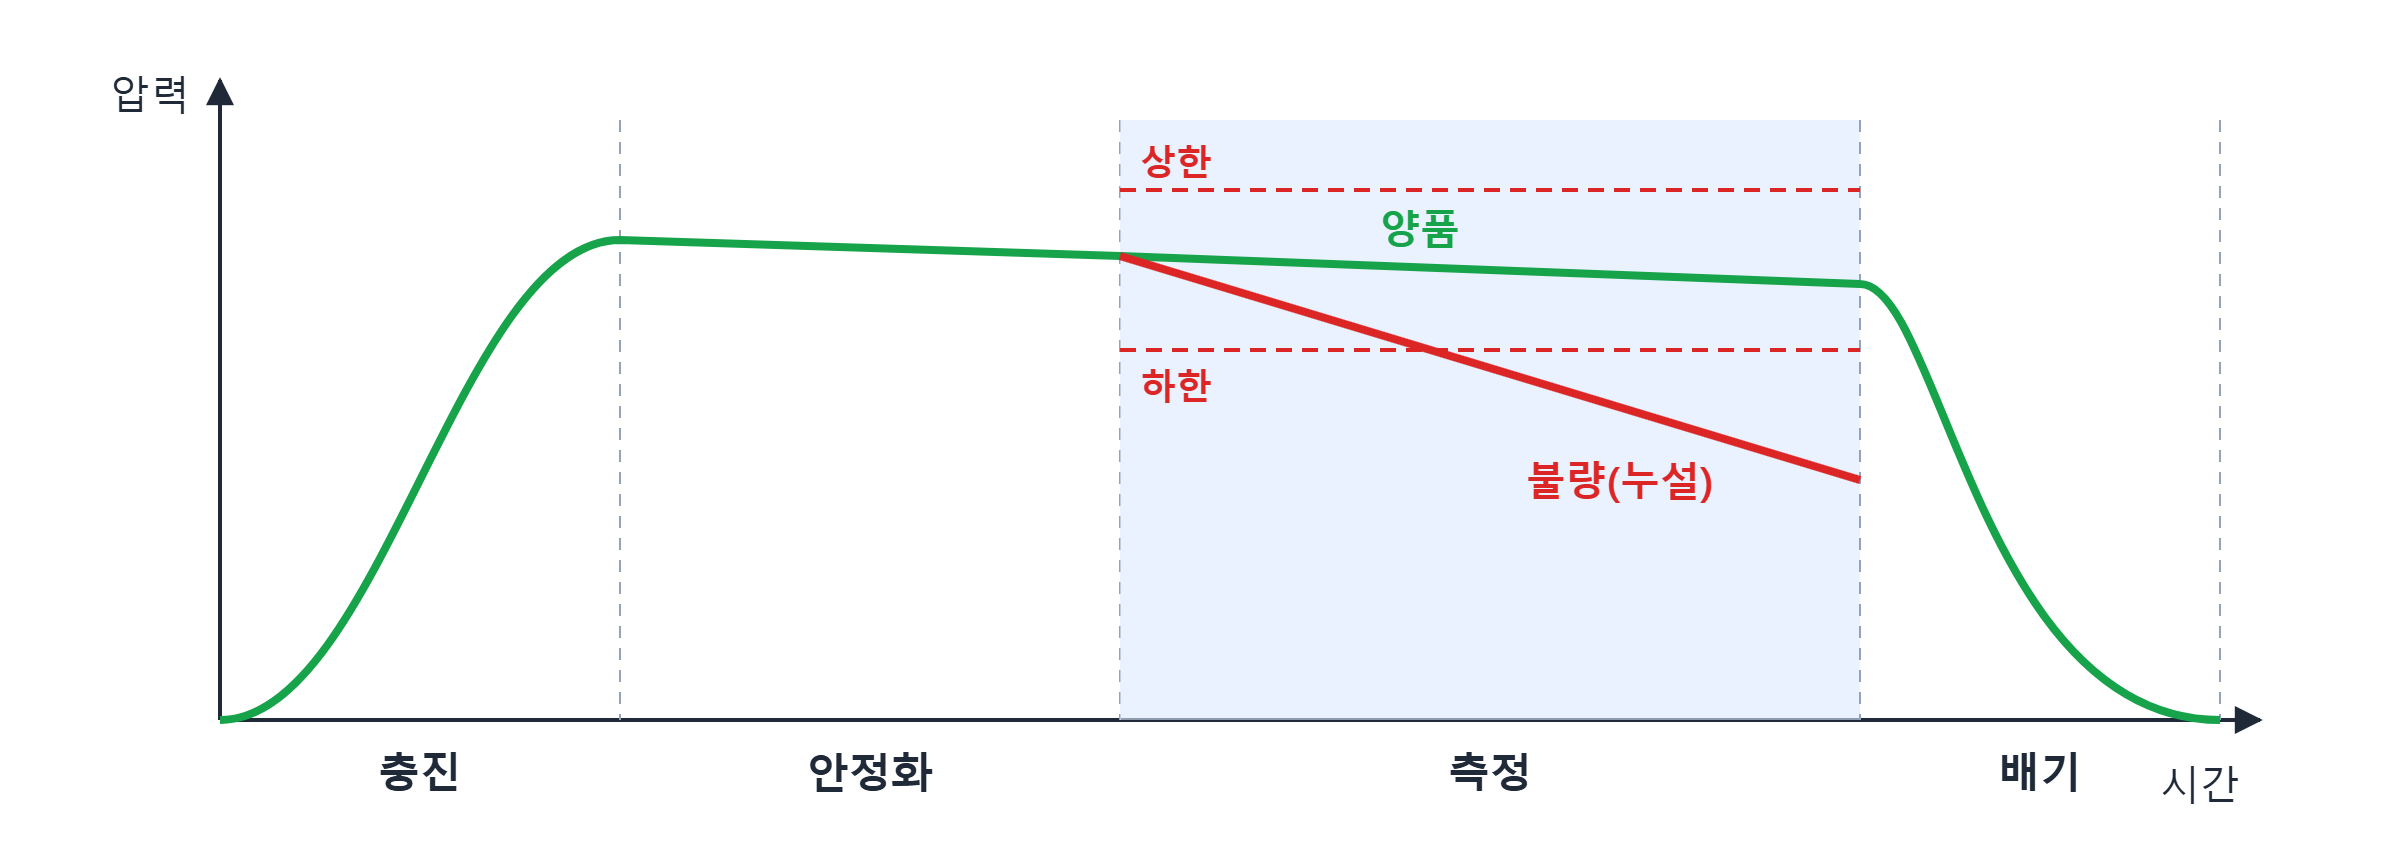
4-4. 헬륨 리크 검사
- 원리 — 진공 챔버에서 제품 밖으로 새어 나온 헬륨을 검출합니다.
- 강점 — 미세 누설을 잡고 온도·압력의 영향을 받지 않습니다. 검사 시간도 짧습니다.
- 한계 — 장비비와 가스 비용이 높습니다.
적합 영역 — 배터리 케이스, 수소차 부품
4-5. 누설 검사 방식 비교
제품에 맞는 방식을 고르는 것이 중요합니다.
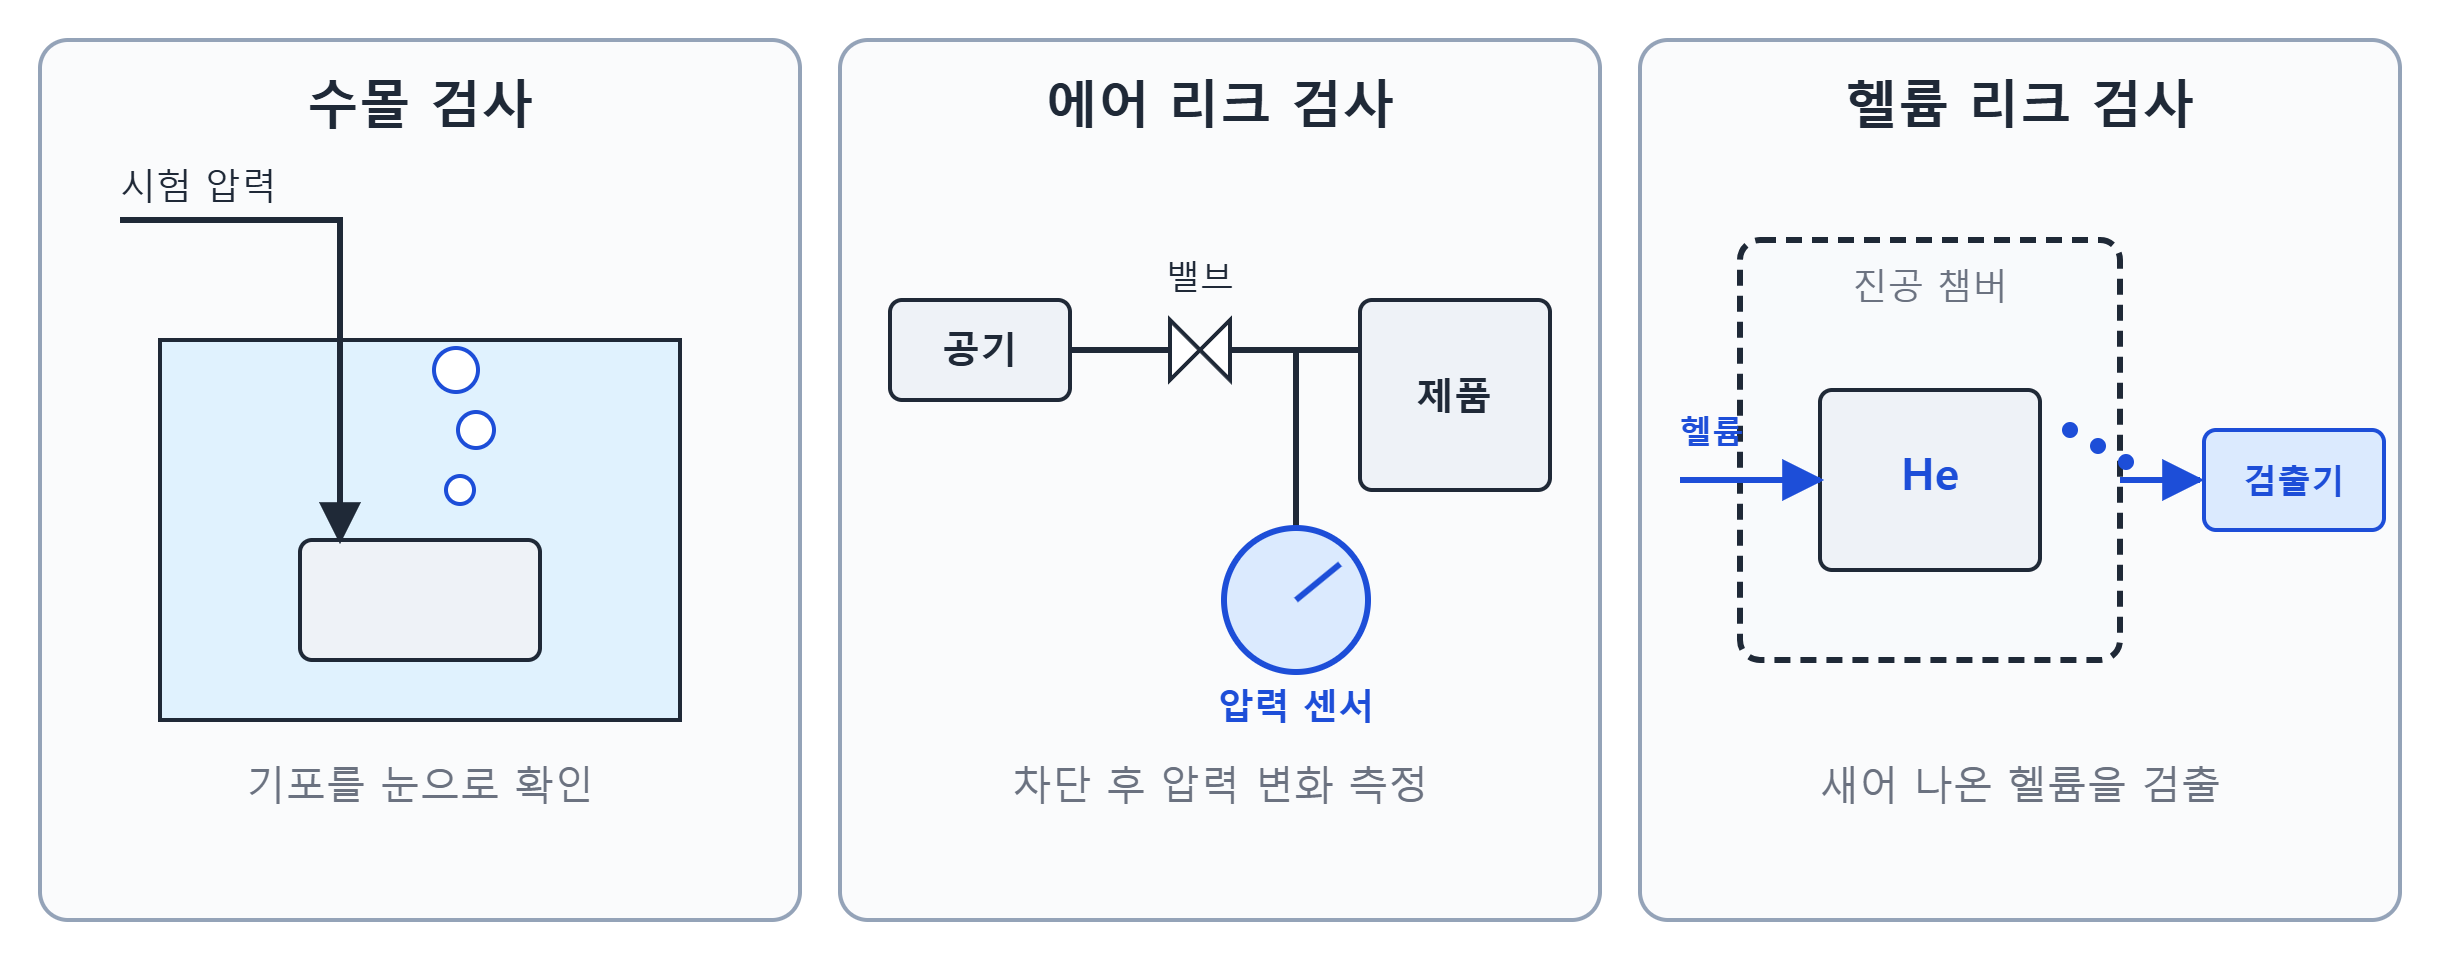
| 구분 | 수몰 검사 | 에어 리크 검사 | 헬륨 리크 검사 |
|---|---|---|---|
| 판정 수단 | 작업자 육안 | 압력 센서 | 헬륨 검출기 |
| 검출 감도 | 낮음 | 보통 | 높음 |
| 라인 자동화 | 어려움 | 쉬움 | 쉬움 |
| 설비 비용 | 낮음 | 보통 | 높음 |
4-6. 작동·외관 검사
밸브는 새지 않는 것만으로 충분하지 않습니다. 정해진 유량이 흐르는지도 확인해야 합니다. 유량 검사는 지정 압력에서 흐르는 양을 측정합니다. 부품 누락이나 조립 방향은 비전 검사로 확인합니다.
5. 품질 관리
자동화 라인의 가치는 데이터로 품질을 증명하는 데 있습니다. 핵심 기능은 네 가지입니다.
① 설정값 저장·호출 — 제품별 조건을 저장해 두고 불러옵니다. 품종을 바꿔도 조건 입력 실수가 없습니다.
② 자동 판정·배출 — 검사값을 기준과 비교해 합부를 가립니다. 불합격품은 별도 경로로 빼냅니다.
③ 데이터 기록 — 제품별 작업·검사 값을 PC에 저장합니다. 문제가 생기면 이력을 추적합니다.
④ MES 연동 — 생산·품질 데이터를 고객사 생산 관리 시스템으로 보냅니다.
당사 설비는 서보 방식과 공압 방식을 모두 지원합니다. 서보 방식은 위치와 속도를 정밀하게 제어합니다. 공압 방식은 구조가 단순하고 투자비가 낮습니다. 제품의 요구 정밀도에 맞춰 선택합니다.
6. 적용 산업
조립 자동화 라인은 기밀과 기능이 중요한 부품에 많이 씁니다.
| 산업 | 대표 부품 | 주요 공정 |
|---|---|---|
| 자동차 | PCV 밸브, 밸브 바디 커버, 캐니스터 | 조립·체결, 에어 리크 검사 |
| 친환경차 | 배터리 케이스, 수소차 밸브·레귤레이터 | 너트 압입, 헬륨 리크 검사 |
| 필터 | 자동차 오일 필터, 공기정화용 필터 | 용착, 누설 검사 |
7. 도입 체크리스트
상담 전에 아래 항목을 정리하면 검토가 빨라집니다.
- 생산량과 목표 사이클타임
- 품종 수와 품종 교체 빈도
- 부품 수와 공급 형태(트레이, 벌크 등)
- 접합 방식과 부품 재질
- 검사 항목과 합부 기준(누설량, 유량 등)
- 데이터 관리 범위와 MES 연동 여부
- 설치 공간과 전원 조건
- 부품 도면과 샘플 제공 가능 여부
8. 맺음말
검사를 품은 라인이 품질을 지킵니다. 좋은 조립 라인은 조립, 접합, 검사를 한 흐름으로 묶습니다. 검사가 공정 안에 있어야 불량이 밖으로 나가지 않습니다. 데이터가 남아야 품질을 증명할 수 있습니다.
당사의 대응 역량.
-당사는 인덱스, 인라인, 셀 방식 라인을 모두 납품한 이력이 있습니다.
-스핀·열판·초음파 용착기를 직접 제작하고 Dukane 모듈을 커스텀하여 공급합니다.
-에어·헬륨 리크 검사와 유량 검사 설비를 제작합니다.
-MES 연동에 대한 대응은 당사 PLC 제어팀이 맡습니다.
-비전 검사는 협력사와 함께 구성합니다.
기술 상담 안내. 제품 도면과 생산 조건을 보내 주시면 라인 구성을 검토합니다. 7장 체크리스트를 함께 주시면 더 정확한 제안이 가능합니다.