 KOR
 ENG
열판 용착 기술 소개
2026.09.23
열판 용착 기술 소개 — 가열 방식·공정 변수·조인트 4종 비교
1. 개요
열판 용착이란
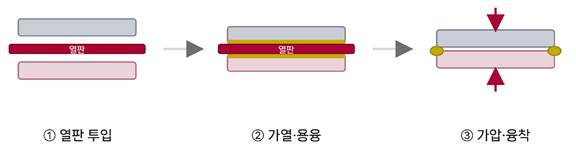
열판 용착(Hot Plate Welding)은 가열된 열판에 두 부품의 접합면을 접촉시켜 표면을 녹인 뒤, 열판을 빼내고 두 부품을 가압·냉각하여 하나로 접합하는 공법입니다. 원리가 단순하면서도 대형·복잡 형상 부품을 높은 기밀성으로 접합할 수 있어 자동차·가전·에너지 분야의 중·대형 사출 부품에 널리 쓰입니다.
열판 용착의 강점
- 형상·크기 제약이 적음 — 열판 형상을 부품에 맞추면 곡면·대형·복잡 형상도 전 둘레를 한 번에 용착합니다.
- 높은 기밀성 — 녹은 수지가 전 둘레에 끊김 없이 형성되어 누설 검사가 필요한 제품에 적합합니다.
- 초음파가 어려운 소재에 유리 — PP·PE처럼 탄성률이 낮아 초음파 진동 전달이 어려운 수지에 특히 효과적입니다.
품질은 조인트에서 먼저 결정
열판 용착의 품질은 설비 조건보다 접합부 형상(조인트)에서 먼저 결정됩니다. 본 리포트는 가열 방식과 공정 변수를 정리하고, 대표 조인트 4종의 설계 기준을 비교합니다.
2. 가열 방식
가열 방식은 수지가 열판에 눌어붙는 성질이 있는지에 따라 직접 가열과 간접 가열로 나뉩니다.
2-1. 직접 가열 (접촉식)
- 원리 — 부품 접합면을 열판에 직접 접촉시켜 전도열로 가열합니다.
- 강점 — 열효율이 높고 사이클 타임이 짧습니다.
- 한계 — 수지가 열판에 달라붙을 수 있어 열판 표면에 이형(테프론) 코팅을 적용합니다.
- 적합 영역 — 저온 영역. PP, PE, PVC, ABS + 아크릴 등.
2-2. 간접 가열 (비접촉식)
- 원리 — 열판을 접합면에 근접시켜 복사열로 가열합니다.
- 강점 — 열판에 닿지 않으므로 열판 오염과 이물 불량을 방지합니다.
- 한계 — 전도 방식보다 가열에 시간이 더 걸립니다.
- 적합 영역 — 고온 영역. 고온에서 눌어붙거나 실끌림(Stringing)이 생기는 유리섬유 강화 나일론(PA+GF), 아세탈(POM) 등.
| 구분 | 직접 가열 (접촉식) | 간접 가열 (비접촉식) |
|---|---|---|
| 온도 영역 | 저온 | 고온 |
| 열 전달 | 전도 | 복사 |
| 적용 소재 | PP, PE, PVC, ABS + 아크릴 | PA+GF, POM |
| 핵심 관리 | 테프론 코팅으로 점착 억제 | 열판 오염·이물 방지 |
적용 소재 구분은 소닉스코리아 열판 용착기 기술 자료 기준입니다.
3. 공정과 품질 관리
3-1. 열판 용착 6단계
한 사이클은 부품 정렬부터 취출까지 6단계로 진행됩니다.
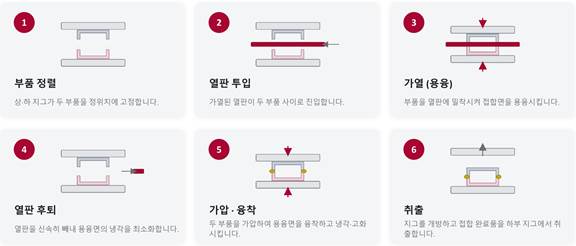
① 부품 정렬 — 상·하 지그가 두 부품을 정위치에 고정합니다.
② 열판 투입 — 가열된 열판이 두 부품 사이로 진입합니다.
③ 가열(용융) — 부품을 열판에 밀착시켜 접합면을 녹입니다.
④ 열판 후퇴 — 녹은 면이 식지 않도록 열판을 신속히 빼냅니다.
⑤ 가압·융착 — 두 부품을 가압하여 융착하고, 가압 상태로 냉각·고화시킵니다.
⑥ 취출 — 지그를 열고 완성품을 꺼냅니다.
3-2. 품질을 결정하는 4대 변수
| 변수 | 역할 | 관리 포인트 |
|---|---|---|
| 열판 온도 | 수지 용융 온도보다 높게, 열분해 온도보다 낮게 설정 | 설정 편차 ±2℃ 이내 제어 |
| 가열 시간 | 용융층 두께 결정. 과다 시 변형, 과소 시 미용착 | 소재·두께별 표준화 |
| 용착 압력 | 녹은 수지를 접합면 전체에 퍼뜨려 기밀 형성 | 에어 실린더 또는 유압 선택 |
| 냉각·유지 시간 | 가압 상태로 고화. 조기 해제 시 강도 저하 | 결정성 수지일수록 길게 |
3-3. 멜트 스톱과 툴링 스톱
용착 깊이는 시간이 아니라 위치로 관리해야 재현성이 확보됩니다. 서보 방식 열판 용착기는 서보모터의 위치 제어로 가열 단계의 용융 깊이(멜트 스톱, Melt Stop)와 가압 단계의 최종 용착 깊이(툴링 스톱, Tooling Stop)를 규정합니다. 설정한 위치에 도달하면 이동을 정확히 멈추므로, 사출 치수나 가열 시간에 편차가 있어도 용착 후 전체 높이가 일정하게 유지됩니다. 설정값은 제품별로 저장·호출할 수 있어 품종 변경 시에도 스톱 부품을 교체할 필요가 없습니다.
4. 조인트 설계
조인트는 강도·기밀·외관 중 무엇을 우선하느냐에 따라 선택합니다. 이 장에서 X는 벽 두께이며, 도면의 치수는 인치(″) 기준입니다. 예를 들어 .030은 0.030″(약 0.76 mm), .090은 0.090″(약 2.29 mm)입니다.
4-1. 설계 공통 원칙
① 용융 여유 확보
— 재료가 밀려 나가야 깨끗한 새 면이 만들어집니다. 접합면당 약 0.030″(0.76 mm), 상·하 합계 0.060″(1.5 mm)를 기준으로 하고 소재·형상·평탄도에 따라 조정합니다.
② 플래시 트랩 용적 계산
— 트랩 단면적은 밀려 나오는 용착 리브 단면적의 1/2 이상이어야 하며, 가압 완료 시 트랩 양쪽 벽이 서로 닿지 않는 깊이가 필요합니다.
③ 가압 방향에 수직인 용착면
— 경사면은 최대 30° 이내로 제한합니다. 경사가 크면 가압력이 분산되어 미용착이 생깁니다.
④ 열판 진입 공간 확보
— 용착 리브 주변 형상과 최소 1.5 mm(0.06″) 간격을 두어야 열판이 리브에만 닿습니다.
⑤ 용착 리브에 사출 흔적 배제
— 게이트, 이젝터 핀 자국, 파팅 라인이 리브 위에 오면 불량의 원인이 됩니다.
⑥ 리브 직하부 지그 지지
— 가압력이 리브로 곧바로 전달되도록 지그를 설계하고, 얇거나 긴 부품에는 리턴 플랜지를 적용합니다.
4-2. 직선 맞대기 조인트 (Straight Butt Joint)
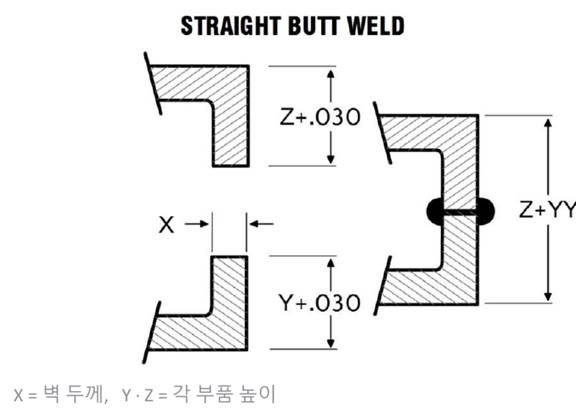
- 원리 — 벽 끝면끼리 그대로 맞대어 용착합니다. 용착 폭은 X, 각 부품에 0.030″의 용융 여유를 둡니다.
- 강점 — 형상이 가장 단순해 금형비와 설계 공수가 가장 적습니다. 벽 두께가 충분하면 별도 형상 없이도 기밀 확보가 가능합니다.
- 한계 — 플래시가 양측으로 노출되고, 정렬 기능이 없어 지그 정밀도에 전적으로 의존합니다. 용착 폭이 벽 두께로 제한되어 강도 여유가 가장 작습니다.
적합 영역 — 외관이 드러나지 않는 내부 부품, 시제품, 단순 용기.
4-3. 플랜지형 맞대기 조인트 (Flanged Butt Joint)
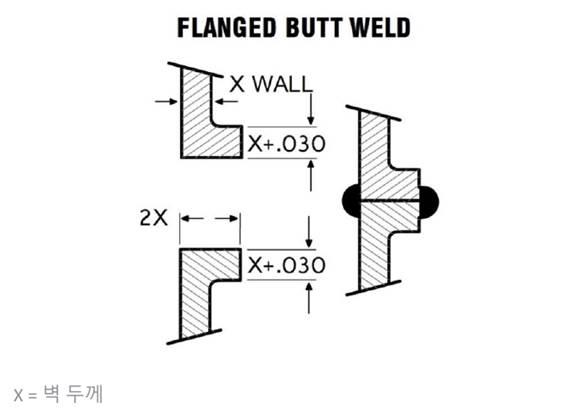
- 원리 — 끝단에 폭 2X, 높이 X + 0.030″의 플랜지를 두어 용착 폭을 2X로 넓힙니다.
- 강점 — 용착 면적이 2배로 늘어 강도와 기밀성이 높습니다. 플랜지가 지그 지지면을 겸해 박육·대형 부품의 변형을 억제합니다.
- 한계 — 플래시가 내·외측으로 노출되어 외관면에는 맞지 않고, 플랜지만큼 외형 치수가 커집니다.
적합 영역 — 강도·기밀이 우선인 대형 탱크류, 박육 케이스.
4-4. 플래시 트랩형 맞대기 조인트 (Butt Joint with Flash Trap)
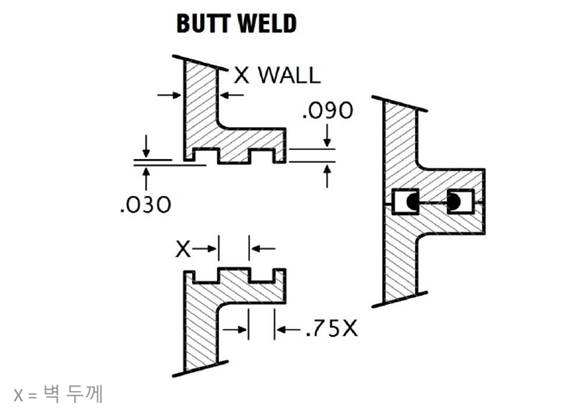
- 원리 — 폭 X의 용착 리브 양옆에 홈(트랩)을 두어 밀려 나온 수지를 가둡니다. 리브–트랩 벽 간격은 약 0.75X입니다.
- 강점 — 플래시가 안팎 어디에도 드러나지 않고, 리브와 홈이 맞물려 부품 정렬 기능을 겸합니다.
- 한계 — 상·하 금형 모두 정밀 형상이 필요해 금형비가 높습니다.
적합 영역 — 외관과 청정도가 함께 요구되는 램프류, 연료·오일 탱크, 배터리 케이스.
4-5. 리세스형 플래시 트랩 조인트 (Recessed Joint with Flash Trap)
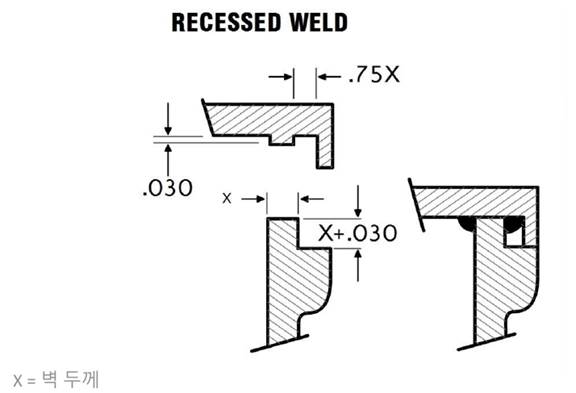
- 원리 — 외측면을 단차 없이 잇고, 플래시는 안쪽 리세스(깊이 X + 0.030″)에만 모읍니다.
- 강점 — 외관면에 플래시가 전혀 드러나지 않고, 단차가 조립 시 위치 결정 역할을 합니다.
- 한계 — 한 방향으로만 플래시를 받으므로 트랩 용적 계산이 더 중요하고, 리세스 깊이를 확보할 벽 두께가 필요합니다.
적합 영역 — 외관면이 한쪽인 램프 렌즈부, 외장 커버, 가전 외관 부품.
4-6. 조인트 비교 요약
| 구분 | 직선 맞대기 | 플랜지형 | 플래시 트랩형 | 리세스형 |
|---|---|---|---|---|
| 용착 폭 | X | 2X | X | X |
| 용착 강도 | 보통 | 높음 | 보통 | 보통 |
| 기밀성 | 보통 | 높음 | 높음 | 높음 |
| 외측 플래시 | 노출 | 노출 | 없음 | 없음 |
| 내측 플래시 | 노출 | 노출 | 없음 | 트랩 포집 |
| 부품 정렬 기능 | 없음 | 없음 | 있음 | 있음 |
| 금형 난이도 | 낮음 | 낮음 | 높음 | 보통 |
강도·기밀성은 같은 벽 두께·같은 조건에서의 상대 비교입니다.
5. 적용 산업
기밀성과 용착 강도가 함께 요구되는 중·대형 사출 부품이 주력 분야입니다.
| 산업 | 대표 부품 | 추천 조인트 |
|---|---|---|
| 자동차 | 헤드램프·리어램프, 연료 탱크, 브레이크 오일 탱크 | 플래시 트랩형 / 리세스형(램프 렌즈부) |
| 가전 | 세탁기 밸런서, 가전 외관 부품 | 리세스형(외관 부품) / 그 외 제품 조건에 따라 선정 |
| 산업·에너지 | 배터리 케이스, 각종 탱크·용기류 | 플래시 트랩형 / 플랜지형(대형 탱크) |
| 생활·물류 | 완구, 팔레트 | 제품 조건에 따라 선정 |
공통 요구 조건은 전 둘레 기밀 유지, 용착부 강도 확보, 내부 이물(플래시) 관리, 외관 품질입니다.
6. 금형 발주 전 체크리스트
금형 발주 전에 아래 8가지를 확인하면 시험 용착 단계의 재작업을 줄일 수 있습니다.
- 상·하 부품의 용착 리브가 CAD상에서 용융 여유만큼 겹쳐 있는가 (면당 0.030″)
- 플래시 트랩 단면적이 밀려 나올 용융 재료의 1/2 이상인가
- 용착면이 가압 방향에 수직인 평면인가 (경사 30° 이내)
- 용착 리브 주변에 열판이 들어갈 1.5 mm 이상의 여유가 있는가
- 게이트·이젝터 핀·파팅 라인이 용착 리브를 피해 배치되었는가
- 지그가 용착 리브 바로 아래를 지지할 수 있는 형상인가
- 상·하 부품의 소재 조합이 용착 가능한 동종·상용계인가
- 외관 요구에 맞는 플래시 처리 방식(노출 / 트랩 / 리세스)을 선정했는가
본 자료의 치수는 일반적인 설계 지침이며, 실제 적용 시에는 소재·형상·요구 품질에 따라 시험 용착으로 검증이 필요합니다.
7. 맺음말
조인트 설계가 곧 품질과 원가입니다. 열판 용착의 기밀·강도·외관은 설비 조건보다 접합부 형상에서 먼저 결정됩니다. 금형 발주 후 조인트를 바꾸면 금형 수정 비용과 일정 지연이 뒤따르므로, 설계 초기에 조인트와 가열 방식을 함께 확정하는 것이 가장 경제적입니다. 용융 여유·플래시 트랩 용적·지그 지지 구조를 체크리스트로 점검하면 시험 용착 단계의 재작업을 줄일 수 있습니다.
당사의 대응 역량. (주)메이크텍·소닉스코리아는 조인트 설계 검토부터 시험 용착, 열판 용착기 제작까지 한곳에서 지원합니다. 직접·간접 가열 방식 모두에 대응하며, 소재와 요구 품질에 맞는 공정 조건을 함께 제시합니다.
기술 상담 안내. 제품 도면이나 샘플을 보내 주시면 적합한 조인트와 가열 방식을 검토해 드립니다.
부록. 용어 풀이
| 용어 | 설명 |
|---|---|
| 플래시 (Flash) | 용착 시 접합면 밖으로 밀려 나와 굳은 수지 |
| 용착 리브 (Weld Rib) | 열판에 닿아 녹는 접합부의 돌출 형상 |
| 용융 여유 | 용착 과정에서 녹아 밀려 나가도록 미리 더해 둔 높이 |
| 플래시 트랩 (Flash Trap) | 밀려 나온 플래시를 가두는 홈 |
| 리세스 (Recess) | 부품 안쪽에 파 놓은 오목한 단차 |
| 멜트 스톱 (Melt Stop) | 가열 단계의 용융 깊이를 정하는 설정 위치 |
| 툴링 스톱 (Tooling Stop) | 가압 단계의 최종 용착 깊이를 정하는 설정 위치 |
| 실끌림 (Stringing) | 열판이 떨어질 때 녹은 수지가 실처럼 늘어지는 현상 |
| 박육 | 벽 두께가 얇은 부품 형상 |
| 결정성 수지 | 분자가 규칙적으로 배열되는 부분을 가진 수지 (PP, PE, PA, POM 등) |
| 파팅 라인 (Parting Line) | 사출 금형이 나뉘는 경계에 생기는 선 자국 |
| 이젝터 핀 (Ejector Pin) | 사출품을 금형에서 밀어내는 핀. 제품에 원형 자국을 남김 |